核心能力与制造工艺
把挤出、注塑、后加工与组装放在同一条工艺链上考虑,减少环节之间的反复确认。
3000㎡生产与办公场地
2 × 1000㎡万级洁净车间(挤出 / 后处理与组装)
ISO 13485医疗器械质量管理体系认证
导管挤出
围绕医用高分子管材的成型需求,按图纸确定结构、材料与公差后组织挤出。
- 单腔、多腔与多层结构
- 按图纸确认材料与配色
- 在线尺寸与外观监控
- 万级洁净车间内挤出,可按卷或按支交付
配件注塑
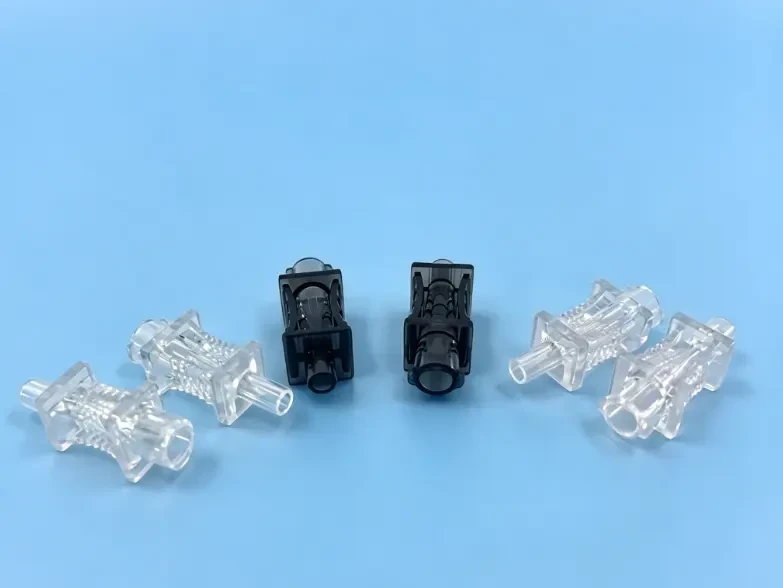
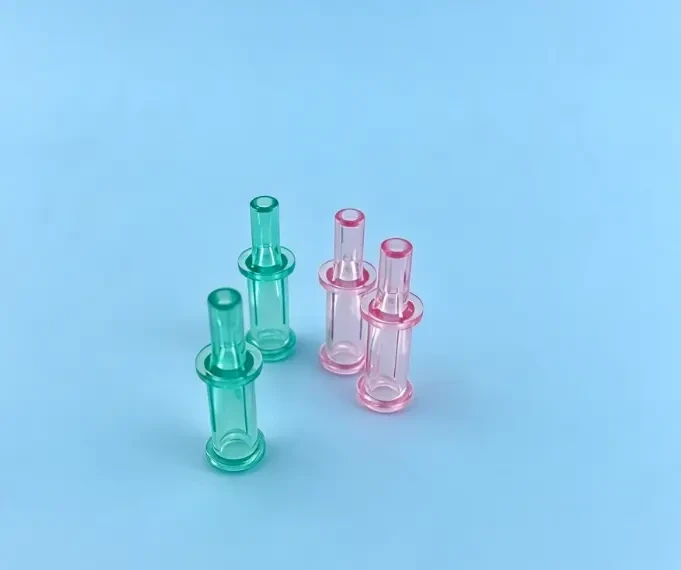
接头、座件与定制塑件的注塑成型,关注配合面与装配一致性。
- 接头、座件与手柄类零件
- 模具与工艺按项目开发
- 首件确认后批量生产
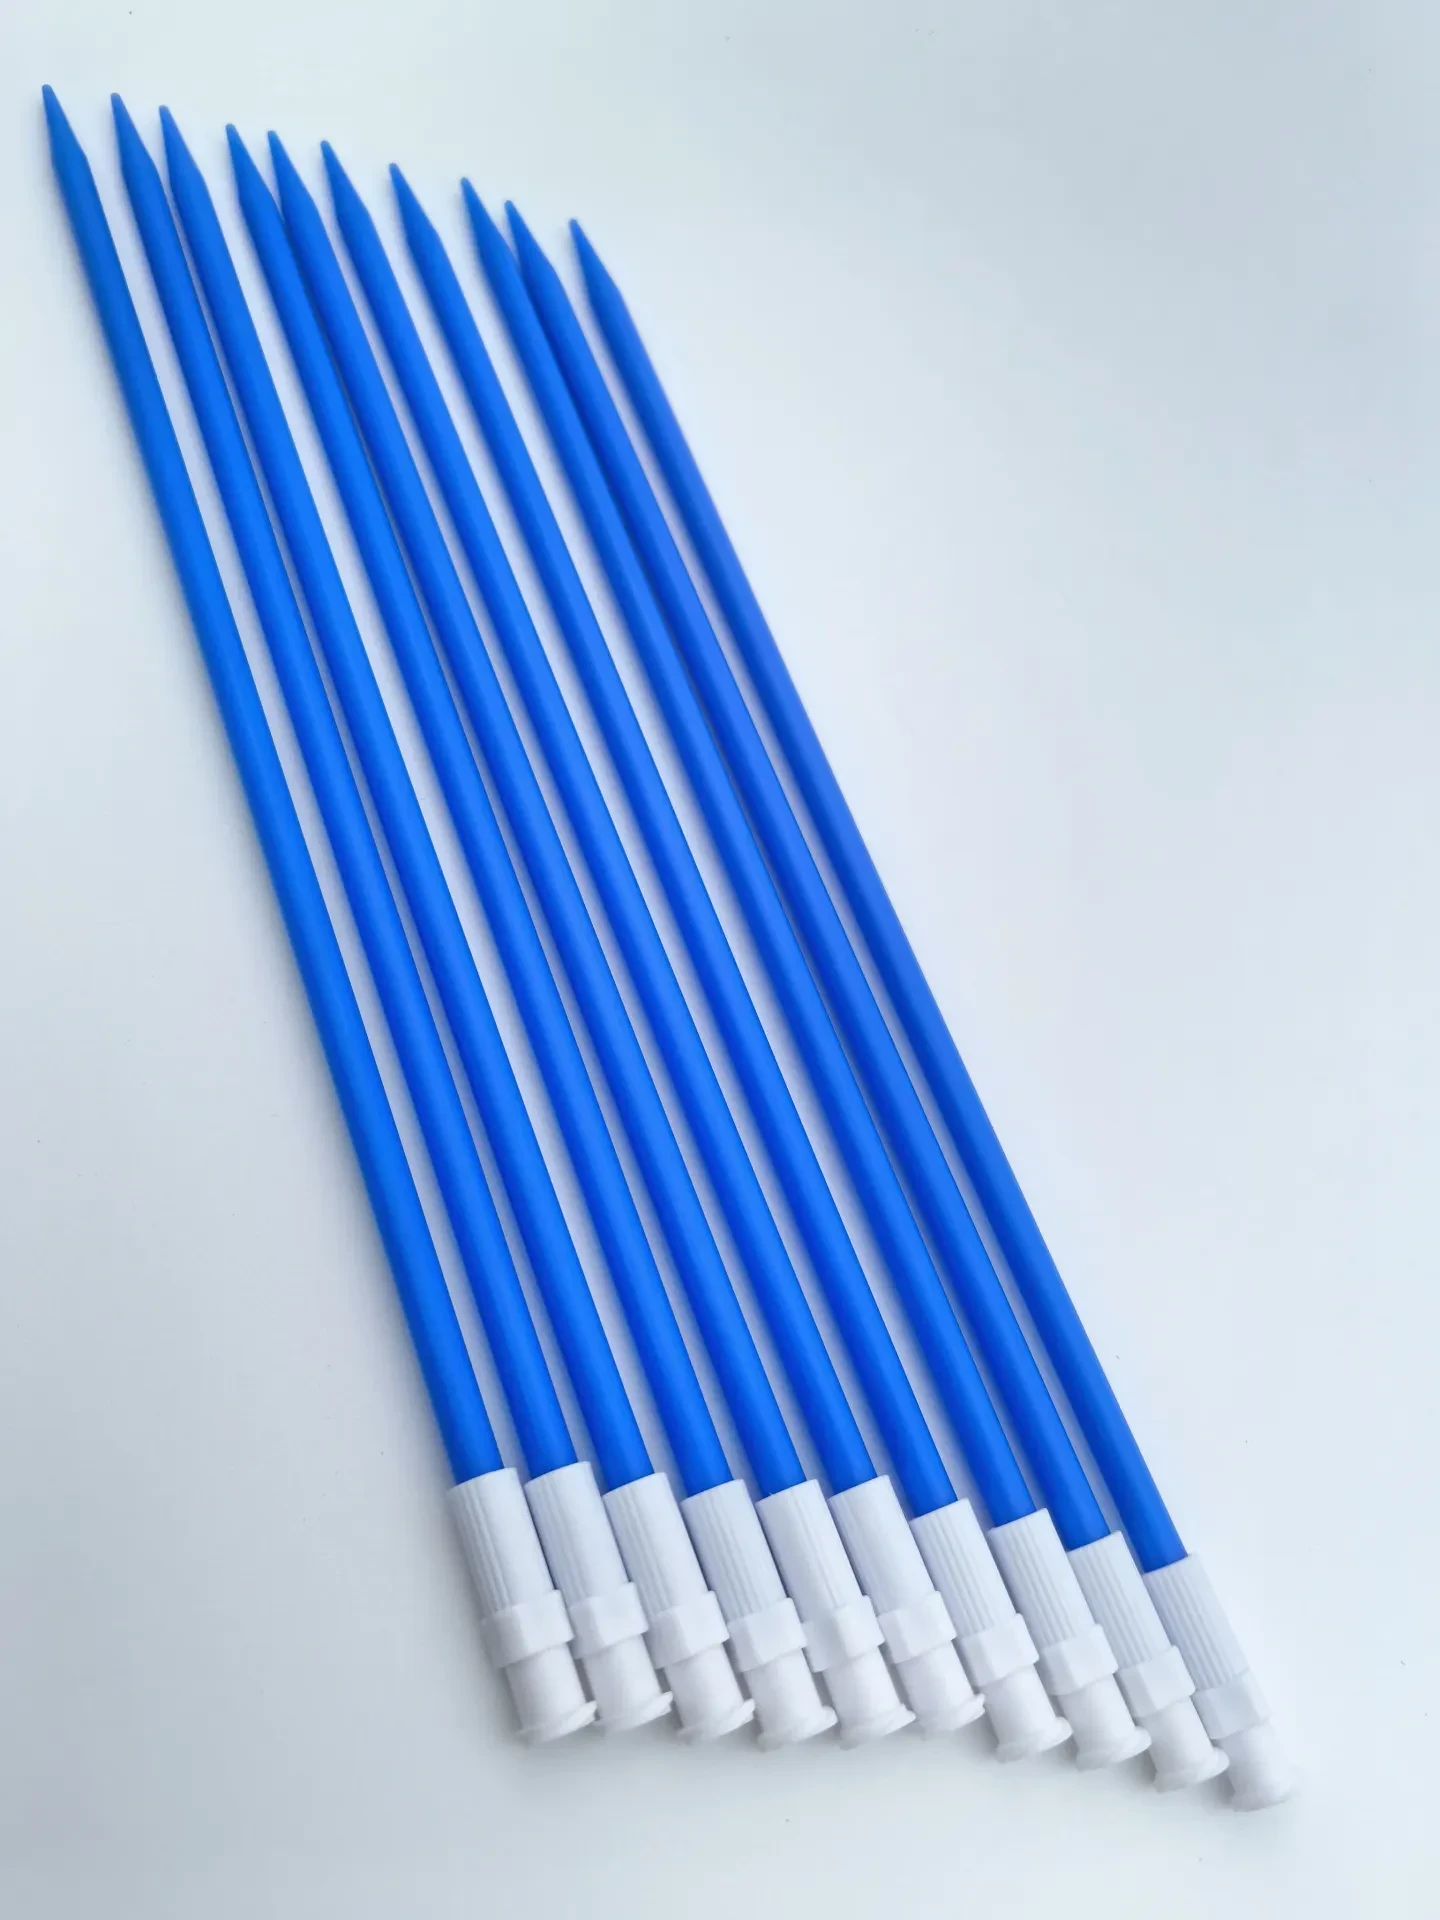
- 可配套管材交付
后加工
切割、打孔、尖端成型与表面处理,按图纸逐项执行并记录。
- 定长切割与斜切
- 侧孔与端孔加工
- 尖端成型与扩口
- 粘接与表面处理
组装与包装
按装配要求组合配件与管材,按客户要求完成包装与标识。
- 按工序卡装配
- 关键配合尺寸核对
- 按客户方式包装
- 随货检验记录
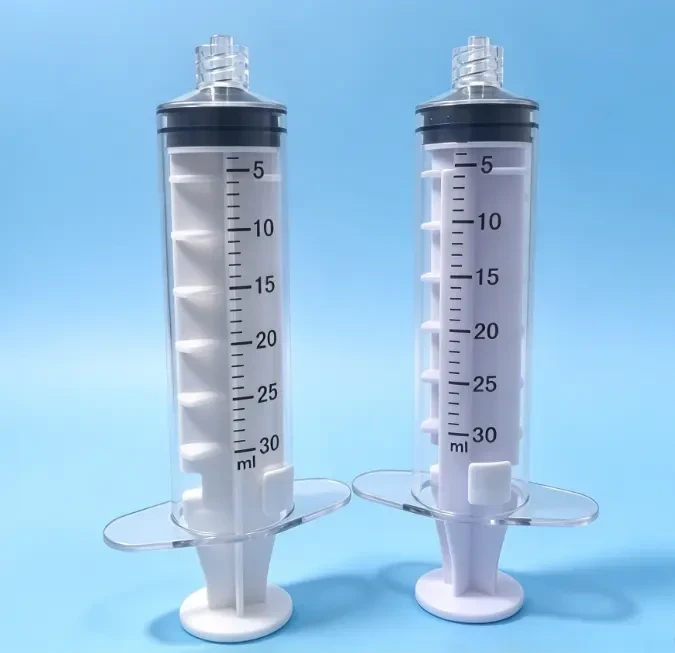
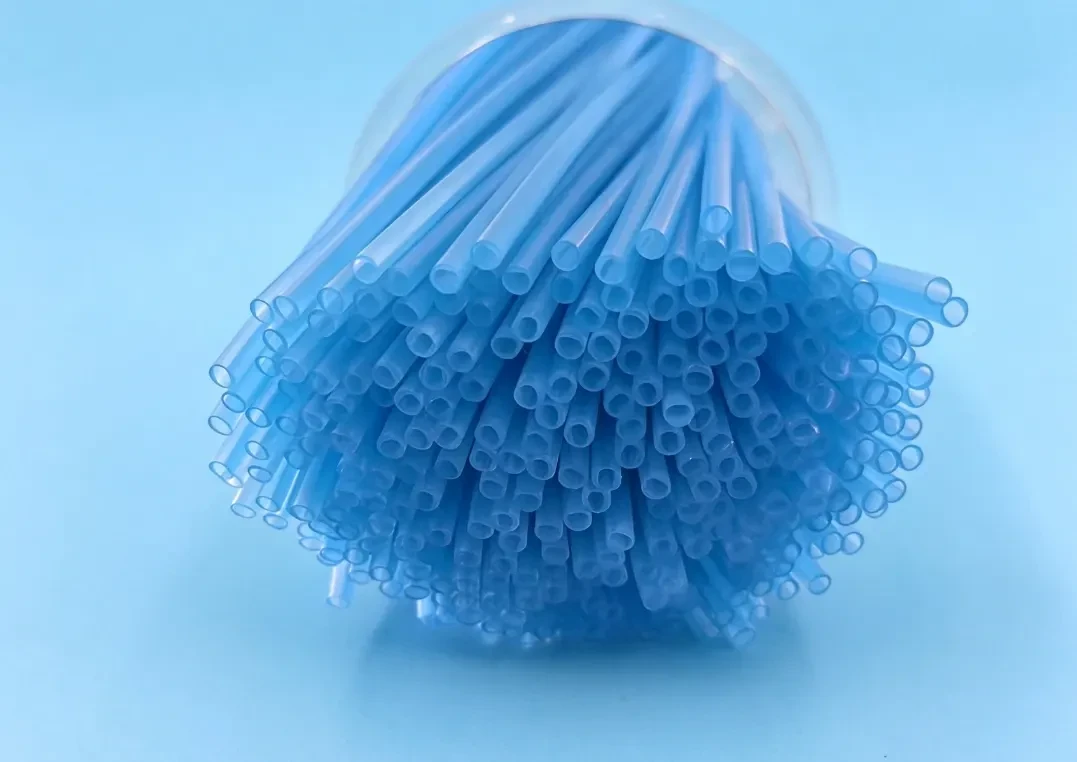
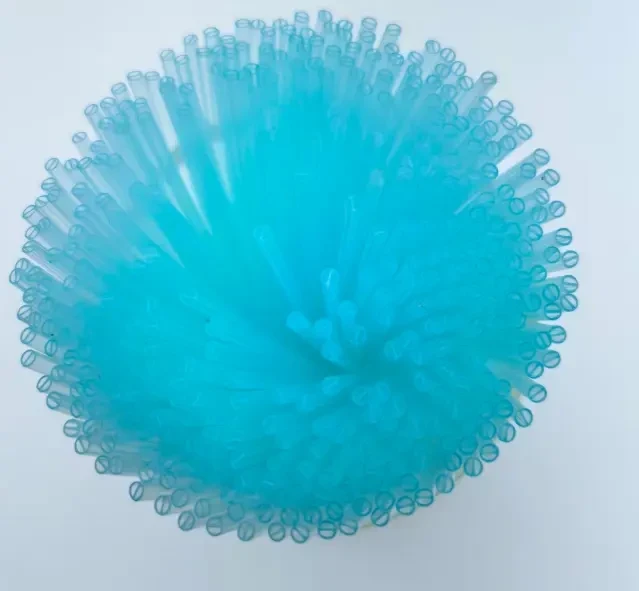
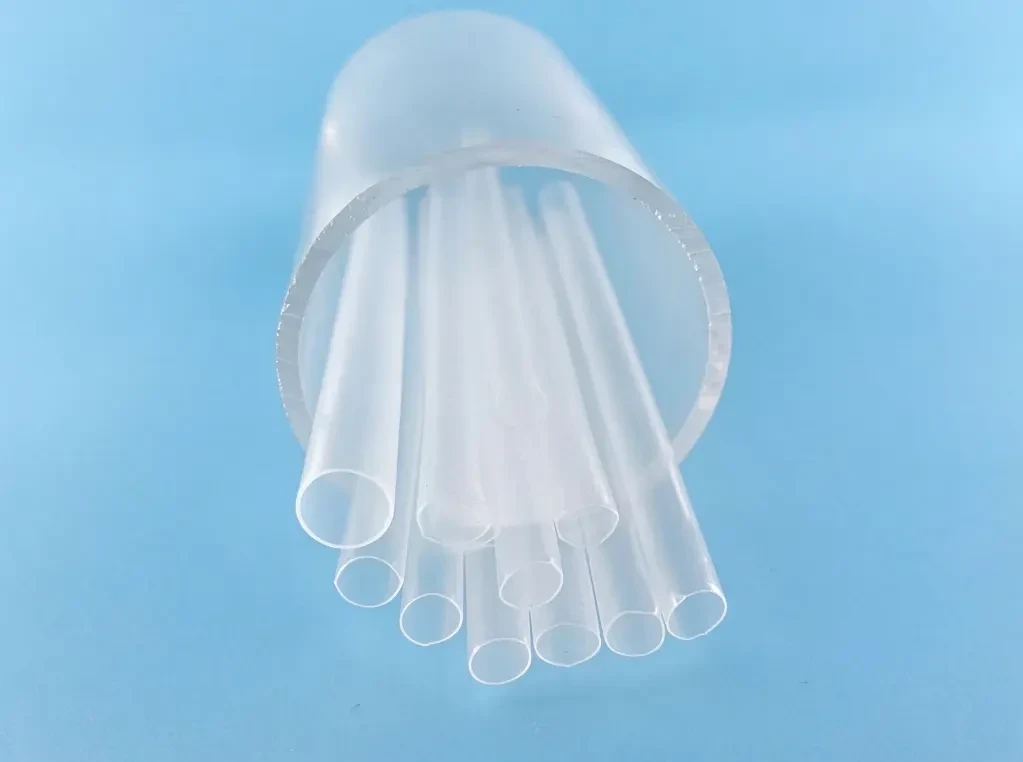
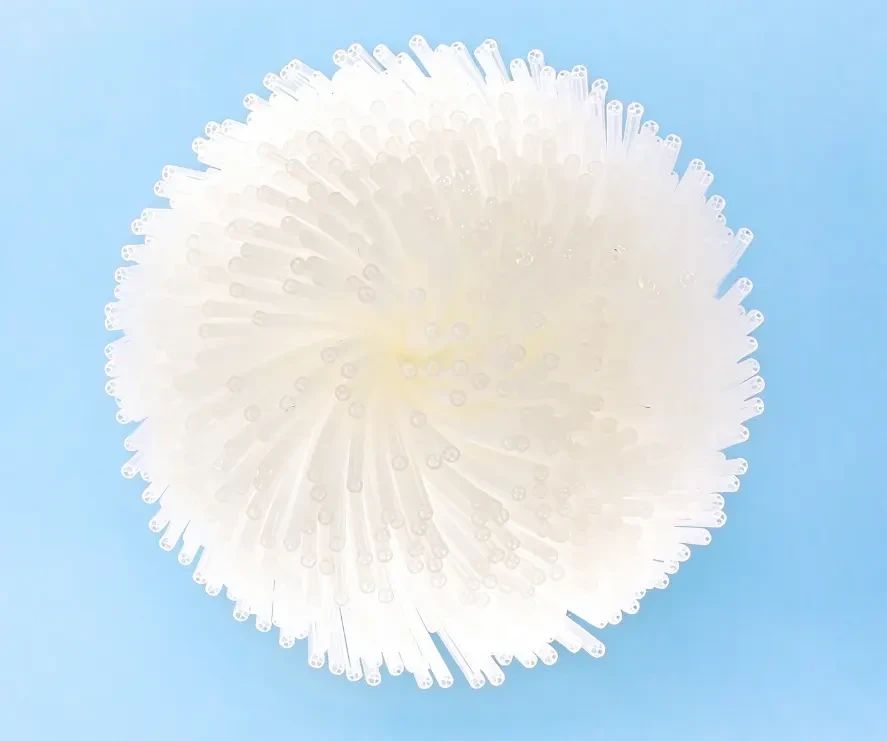
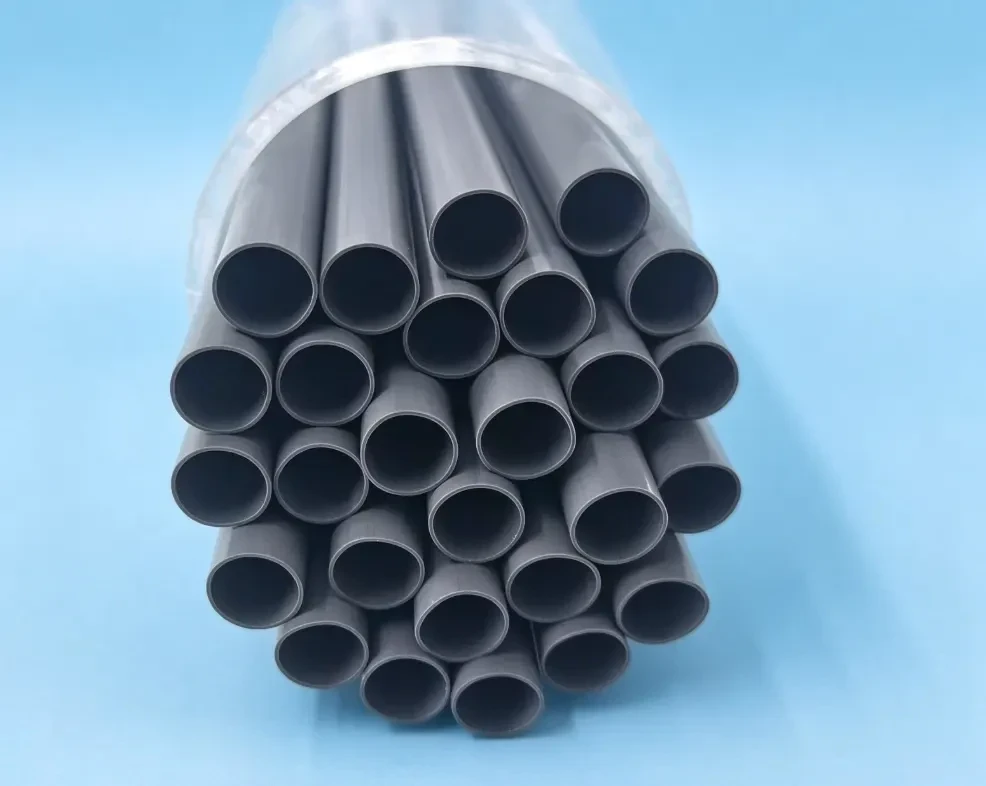
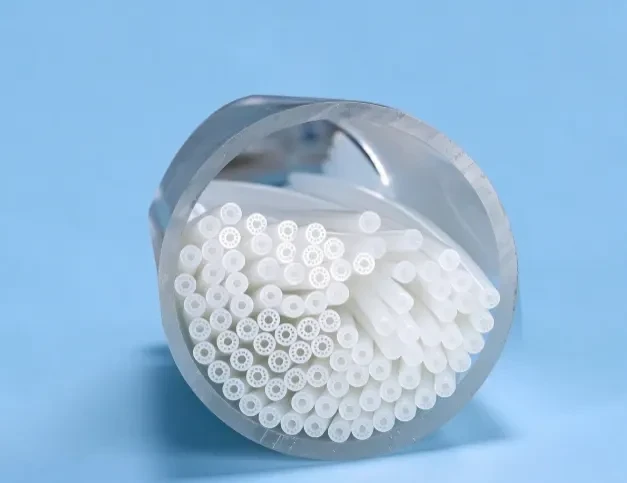
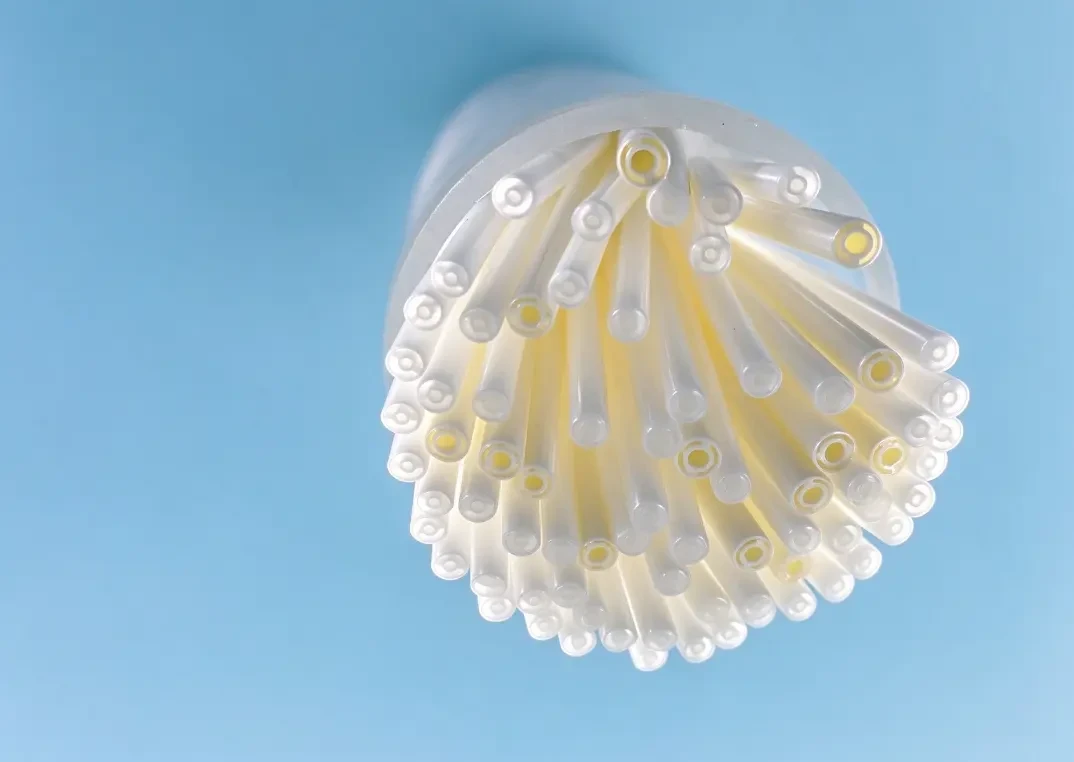
管材与截面
以下为按图纸挤出的管材实拍,规格与配色按项目确认。
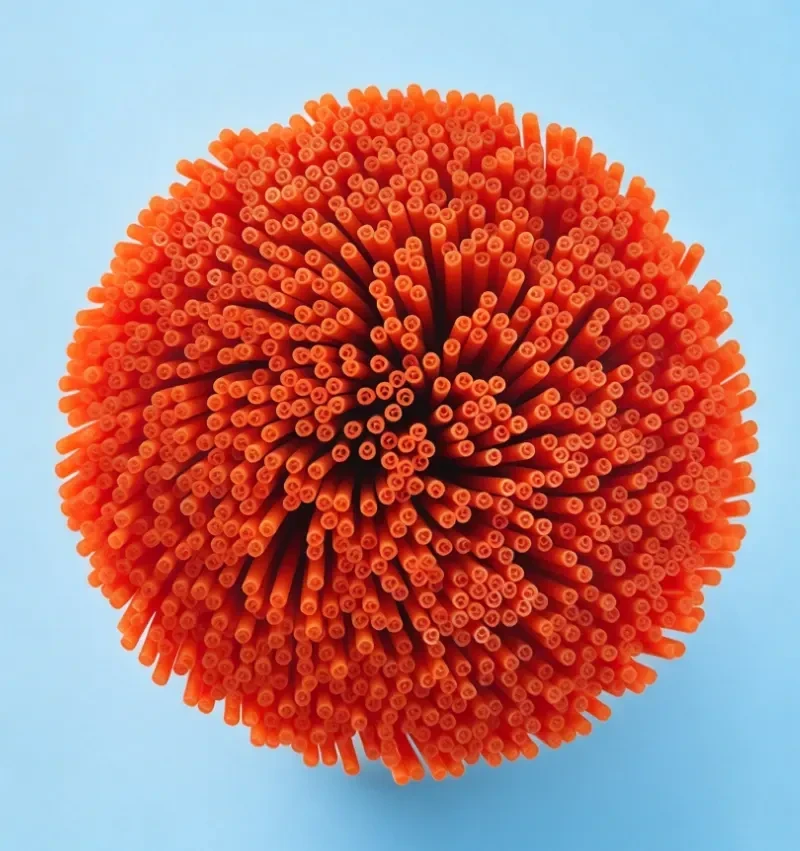
配件与组件
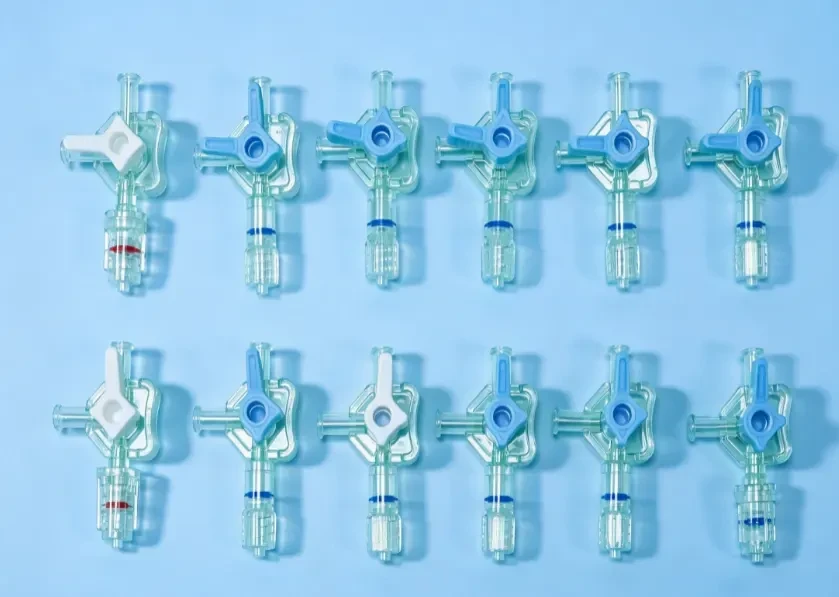
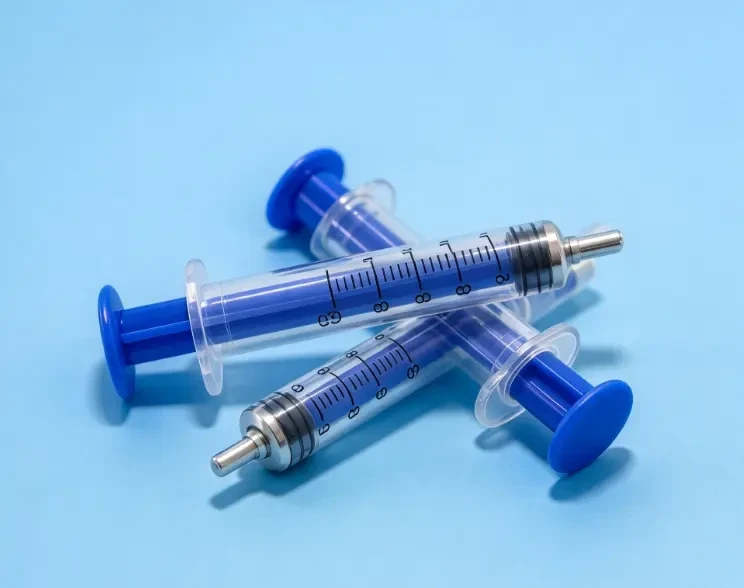
注塑与组装件实拍,颜色、规格与配合尺寸按项目确认。
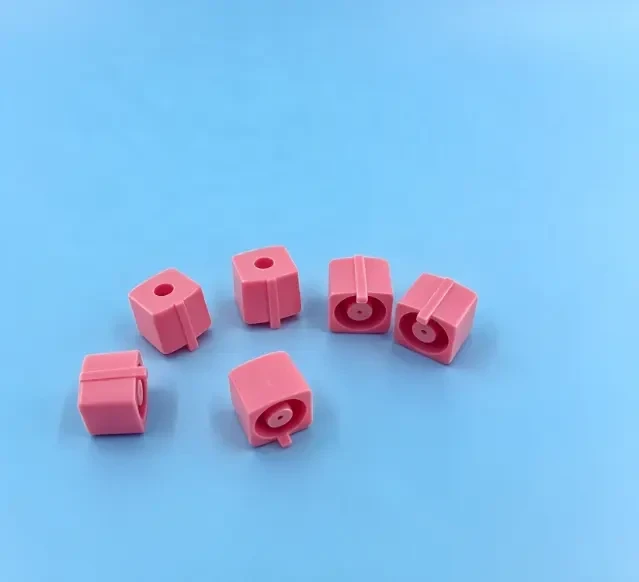
制造流程
- 01
需求与图纸评审
确认材料、结构、尺寸公差与验收方式后给出工艺方案与打样计划。
- 02
挤出 / 注塑成型
按工艺参数试挤试模,首件确认合格后进入批量生产。
- 03
后加工
切割、打孔、尖端成型与表面处理按图纸逐项执行。
- 04
组装
配件与管材按装配要求组合,关键配合尺寸逐件核对。
- 05
检验
尺寸、外观与功能项按检验计划抽检或全检,结果记录留档。
- 06
包装出货
按客户包装方式与标识要求出货,随货提供检验记录。